빠른 답변: 플랫 파우치를 산정하려면, 제품의 벌크 밀도로 순중량을 부피로 환산하고, 헤드스페이스를 포함해 그 부피를 담을 내부 폭과 길이를 고른 다음, 실링 폭, 개봉 노치 영역, 걸이 구멍 헤더를 더해 견적에 사용할 외부 치수를 구한다.
견적을 요청하기 전에 플랫 파우치 크기를 산정하는 방법을 알아 두면 샘플링을 한 차례 아낄 수 있다. 크기 산정 오류 대부분은 한 가지 습관에서 나온다. 눈대중으로 기성 규격을 고르고 제품이 맞기를 바라는 것이다. 이 가이드는 제품의 부피, 중량, 형태, 충전 방식에서 출발해 실링, 개봉 노치, 헤드스페이스, 걸이 구멍의 여유분을 포함하여 완성 폭과 길이에 이르는, 반복 가능한 계산법을 제공한다.
플랫 파우치 크기 산정이 잘못되는 이유
문제점. 플랫 파우치는 단순해 보인다. 면 두 개, 공장 실링 세 개, 열린 가장자리 하나로 이루어진다. 플랫 형태는 시장에서 가장 흔한 파우치이기도 하다. Smithers는 620.5십억 개의 스탠드업 및 플랫 파우치가[1] 2024년 전 세계에서 사용될 것으로 추산했으며, 플랫 파우치가 그중 약 사분의 삼을 차지한다. 이 형태가 워낙 흔하다 보니 구매자는 어떤 컨버터의 표준 규격이든 맞을 것이라고 흔히 가정한다. 하지만 실제로는 맞지 않는 경우가 많다.
문제가 되는 이유. 파우치가 너무 작으면 밀봉 시 제품이 실링 조(jaw) 사이에 끼어 최종 실링이 약해지거나 누출이 생긴다. 파우치가 너무 크면 눈에 띄는 여유 공간이 생기고 필름이 낭비되며, 추가된 표면적을 통해 더 많은 산소와 수분이 통과한다. 헤더를 확보하지 않은 채 걸이 구멍을 추가하면 펀치가 제품 영역을 침범할 수 있다. 이러한 실패는 모두 주문이 인쇄된 뒤에야 드러난다.
해결 방법. 안쪽에서 바깥쪽으로 치수를 잡아라. 제품이 실제로 필요한 공간을 계산한 다음, 제품이 들어가지 않는 모든 영역에 고정 여유분을 더하라. 아래 방법은 분말, 과립, 크림 사셰, 고형 제품 모두에 적용된다.
“플랫 파우치 크기”의 실제 의미
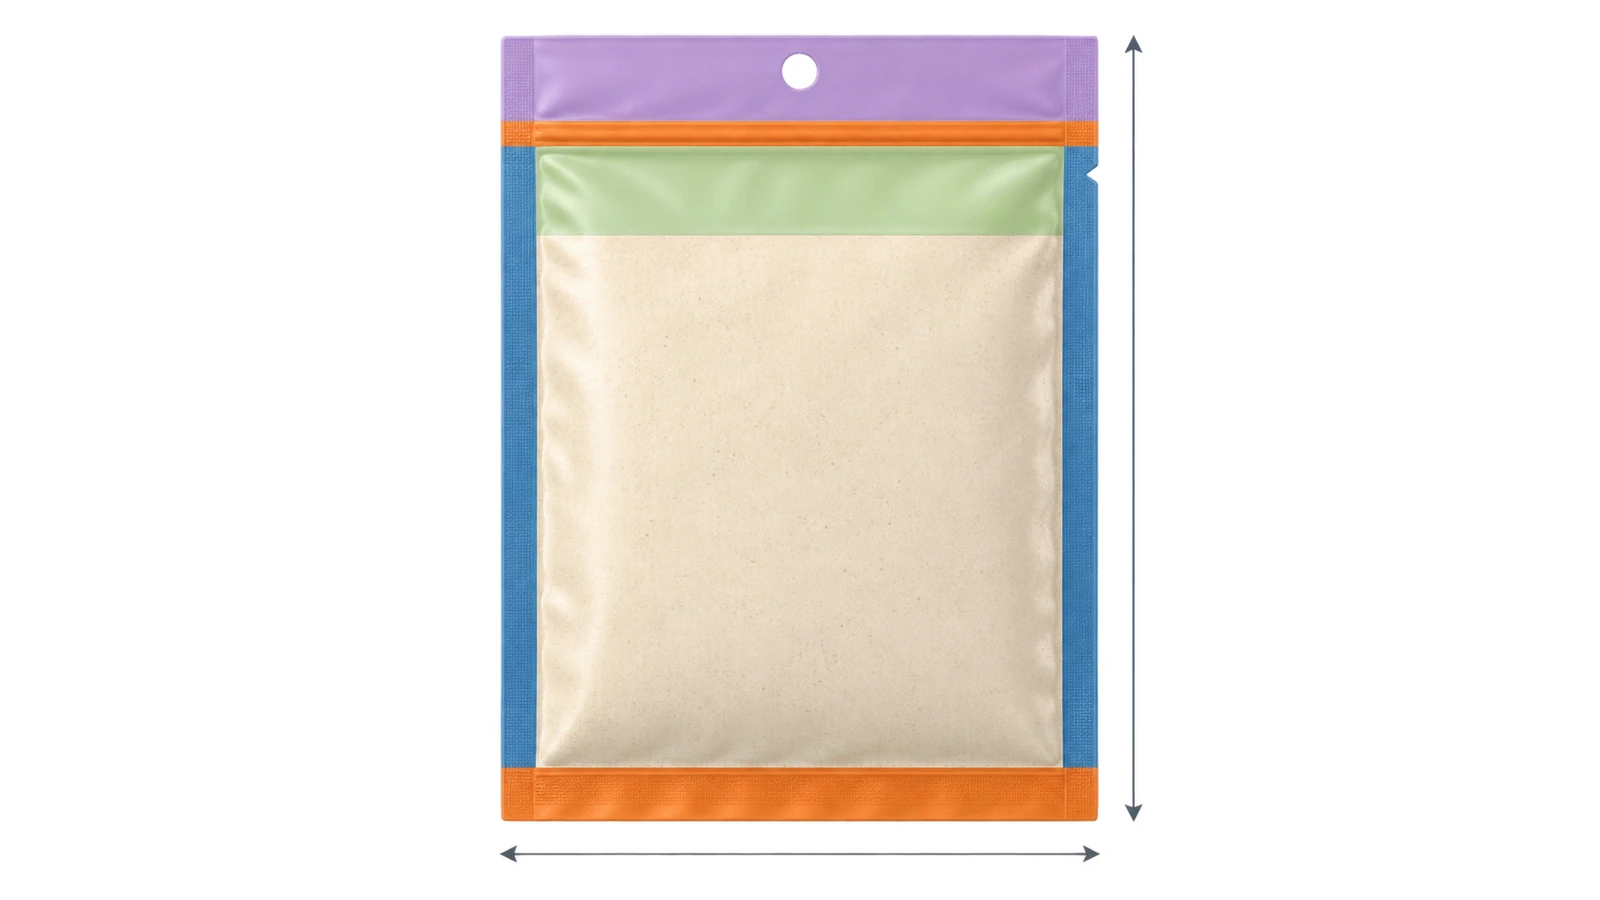
캐나다식품검사청(CFIA)의 레토르트 파우치 매뉴얼은 가장 흔한 사전 성형 파우치를 다음 구조로 설명한다: 파우치 제조사가 미리 밀봉한 3면[2], 그래서 충전기는 열 밀봉 바 하나만으로 닫으면 된다. 이 구조가 명시해야 할 치수는 다음과 같다:
외부 폭(W): 파우치 가장자리에서 가장자리까지, 양쪽 측면 실링을 모두 포함한다.
외부 길이(L): 아래 가장자리에서 위 가장자리까지, 바닥 실링, 제품 영역, 헤드스페이스, 최종 상단 실링 및 헤더(있는 경우)를 모두 포함한다.
내부(사용 가능) 폭과 길이: 실링의 안쪽 가장자리 사이 치수. 이 영역만 제품을 담는다.
실링 폭: 각 열 실링의 띠 폭. 여기서는 밀리미터마다 필름 비용을 내지만 아무것도 담지 못하는 필름이 된다.
컨버터는 보통 외부 치수를 가로 × 세로로 표기해 견적을 내며, 개봉 가장자리는 길이의 위쪽 끝에 둔다. 당신의 계산은 반대 방향으로 진행된다. 내부 공간에서 시작해 실링을 바깥쪽으로 더하기 때문이다. 실링의 경제성은 사소하지 않다. 1999 US년 3면 실링 파우치 미국 특허는 네 번째 실링을 생략하면 재료비가 약 10% 줄어든다는 결과를[3]기록했다. 이 수치는 한 발명자의 설계에서 나온 것이지만, 작은 파우치의 필름 중 얼마나 많은 부분이 실링 영역에 놓일 수 있는지 보여 준다.
여덟 단계로 플랫 파우치 크기 산정하기
1단계: 순중량을 충전 부피로 환산
파우치는 그램이 아니라 부피를 담는다. 제품이 운송 후 가라앉은 뒤가 아니라, 충전기에 실제로 도착한 상태 그대로 알려진 부피를 계량하라. 순중량을 느슨한 상태의 벌크 밀도로 나누어 충전 부피를 구한다. 분말이라면 진동 후의 탭 밀도도 측정하라. 두 값의 차이는 제품이 얼마나 가라앉을지, 그리고 운송 후 눈에 보이는 여유 공간이 얼마나 생길지를 알려 준다. 느슨한 벌크 밀도가 0.45 g/mL인 분말은 약 67 mL가 필요하다(30 g 충전 기준). 밀도가 0.65 g/mL인 분말은 같은 중량에 46 mL만 필요하다. 따라서 ‘플랫 파우치에 얼마나 담기나?’라는 질문은 밀도를 알기 전까지 그램 단위로는 답할 수 없다.
2단계: 충전 방식에 따라 내부 폭 설정
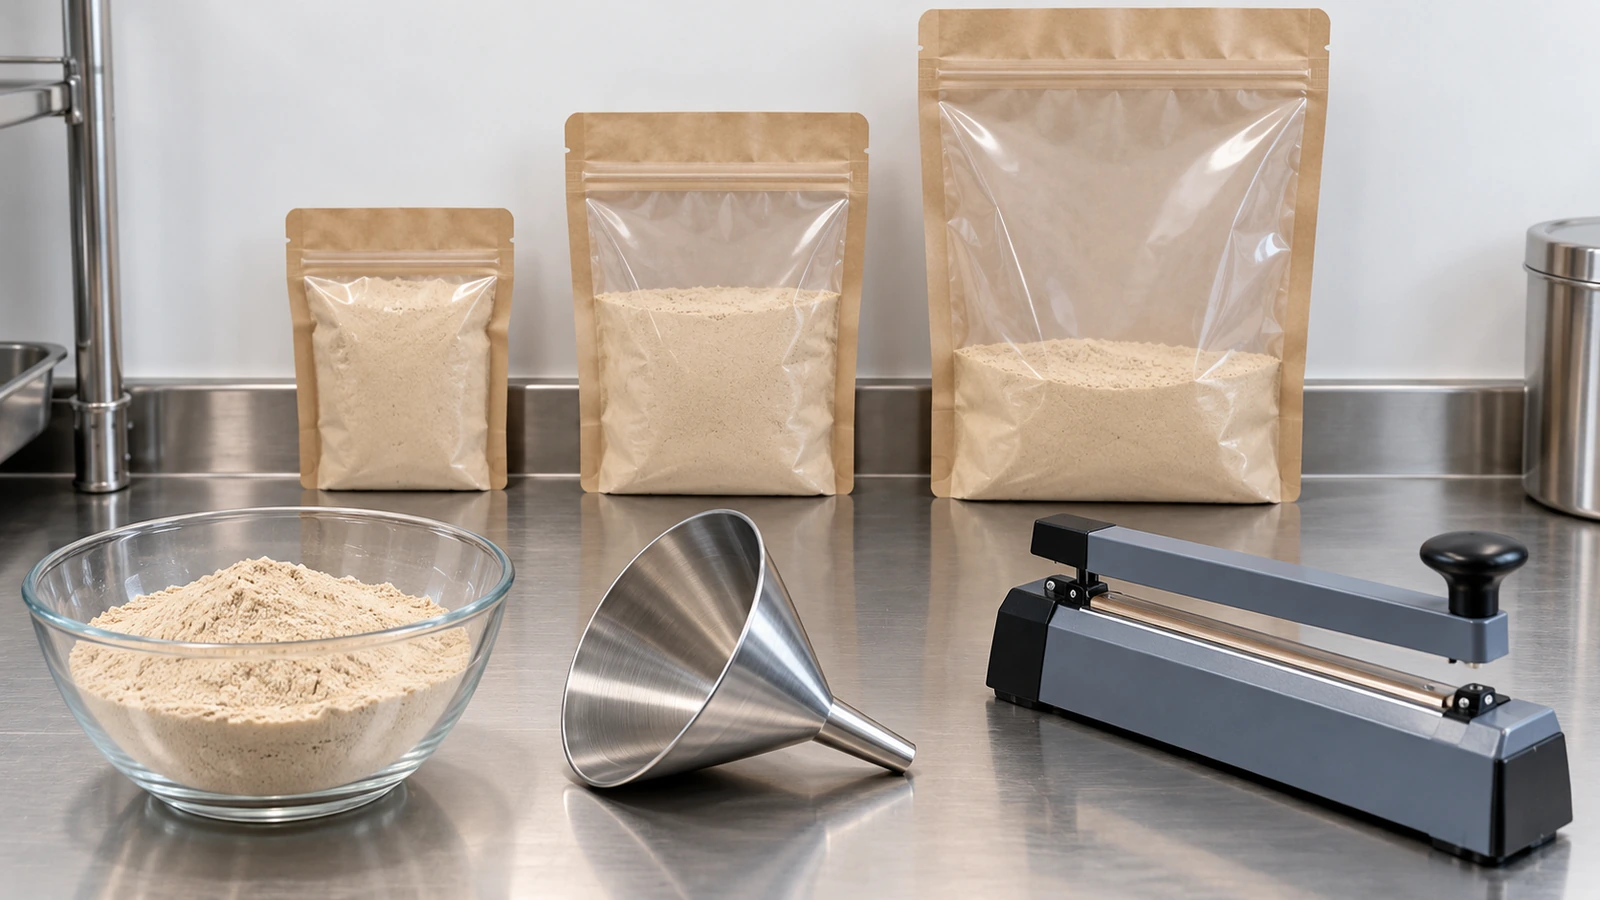
폭은 보통 그래픽이 아니라 충전 방식에 따라 정해진다. 세 가지를 측정하라. 충전 노즐이나 깔때기의 외경, 충전기에서 파우치 입구가 벌어지는 정도(또는 손으로 벌리는 정도), 그리고 고형 제품의 가장 넓은 치수다. 내부 폭은 작업자나 그리퍼가 입구를 벌릴 수 있는 여유를 두고 노즐을 통과할 만큼이어야 한다. 물티슈, 사셰 속 사셰, 샘플 카드처럼 고형 제품을 넣는 경우에는 양쪽에 여유를 두어, 제품이 실링 층에 끌리지 않고 미끄러져 들어가게 하라.
3단계: 최대 용량 추정
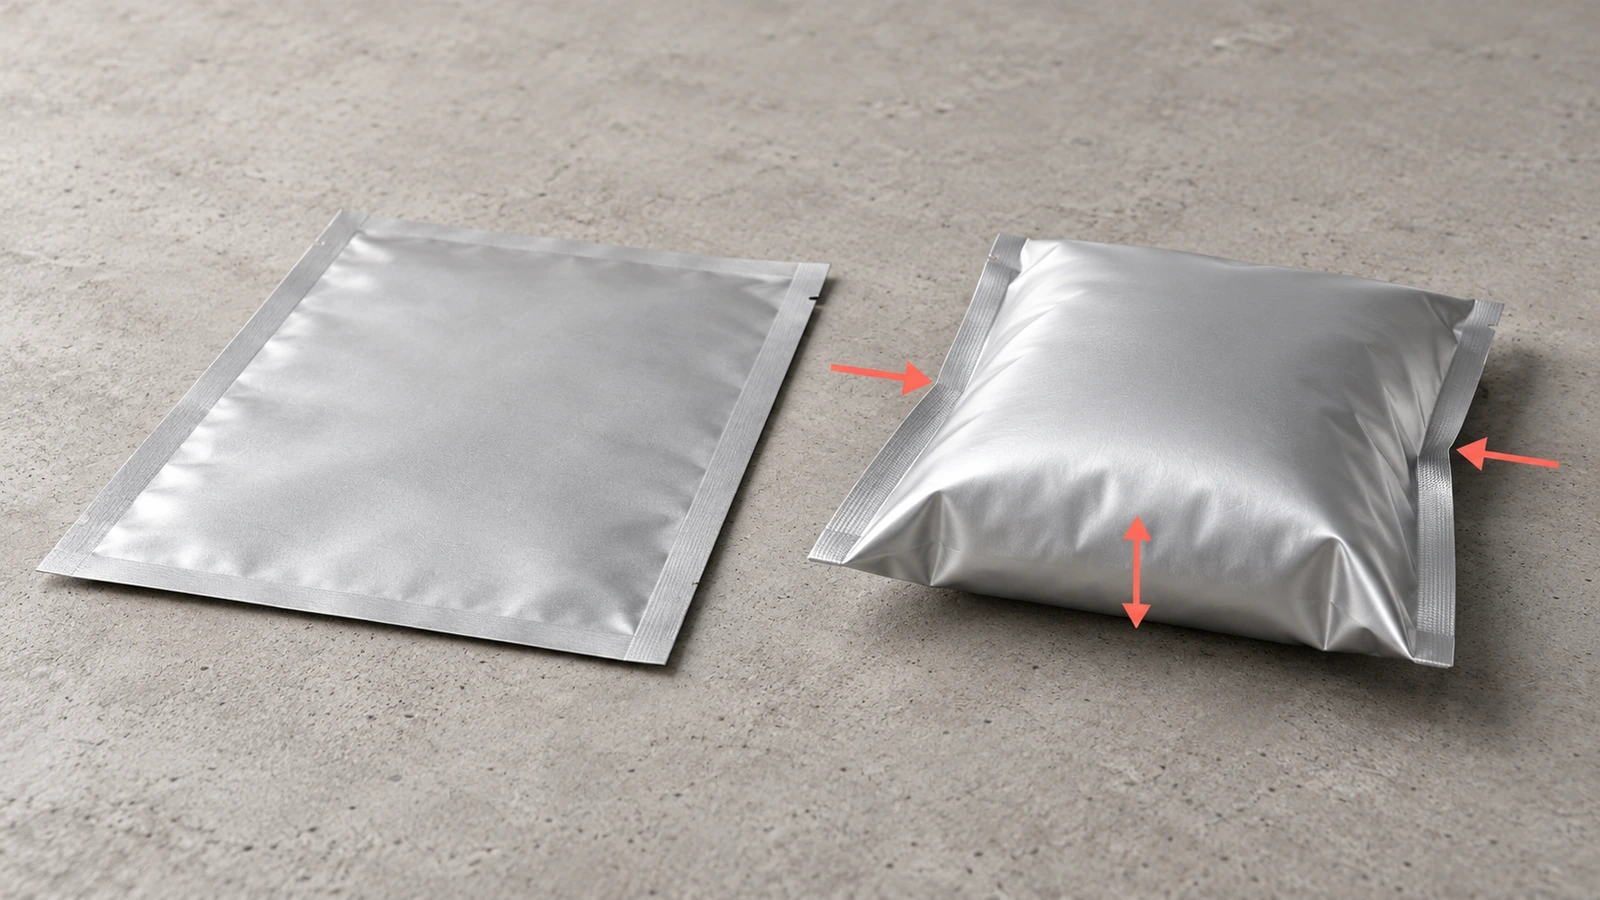
플랫 파우치가 채워지면 베개처럼 부풀고, 평평한 바닥 면적은 줄어든다. 유용한 상한은 수학의 ‘종이봉투 문제’에서 얻을 수 있으며, 이는 유연한 필름으로 밀봉한 직사각형이 담을 수 있는 최대 부피를 근사한다. 내부 폭을 w, 내부 길이를 l이라 하면(단, l ≥ w):
정사각형 파우치의 경우 이 식은 약 0.19 × w³를 준다. 이를 상한으로 취급하라. 이 지점까지 채워진 파우치에는 헤드스페이스도, 실링할 평평한 면도 남지 않기 때문이다. 분말처럼 비교적 평평하게 놓이면서 실링 영역을 깨끗하게 유지해야 하는 경우, 첫 시제품의 합리적인 목표는 V_max의 약 40–60%다. 이 범위는 표준이 아니라 출발점에 대한 가정이며, 단계 8에서 이를 확인한다.
4단계: 실링 폭 여유분 추가
파우치 크기 산정에서 실링 폭 여유분은 2가지 측면을 가진다. 실링은 어긋남, 주름, 취급을 견딜 만큼 넓어야 하지만, 추가되는 밀리미터마다 폭과 길이가 늘어난다. 공개된 사양은 유용한 하한선을 제공한다. 미국 국방물류청의 전투식량 포장 요건 PCR-G-003B는 유효 실링을 융착되고 연속적이며 내용물이 없는 것으로 정의하고, 다음 조건을 둔다: 최소 폭 1/16인치[4]이며, 세 가지 밀봉 가장자리 중 하나라도 평균 강도가 인치 폭당 6 lb 미만이면 해당 로트를 거부한다. CFIA 매뉴얼은 가장자리 박리 후 온전한 폭이 3 mm 미만으로 남은 실링을 심각한 결함으로 분류한다.
이것들은 설계 목표가 아니라 최소 합격 값이다. 컨버터는 보통 공칭 실링 폭을 5, 8 또는 10 mm 범위로 제공한다. 공급업체의 실링 턱이 어떤 폭을 만들 수 있는지 확인하고, 그중 하나를 기준으로 설계하라. 측면 실링이 넓을수록 개봉 노치가 시작될 공간도 넉넉해진다. 강도는 다음 방법으로 별도로 검증한다: ASTM F88/F88M-23[5] 은 실링 스트립을 떼어 내는 데 필요한 힘을 측정하고 파손 방식을 기록하지만, 그것만으로 파우치의 누출 없음이 입증되지는 않는다. 실링 문제는 드문 일이 아니다. 2019년 일월부터 2025년 일월까지의 FDA 리콜 자료를 분석한 결과, 불완전하거나 결함 있는 실링이[6] 실링 무결성 관련 의료 제품 리콜 가운데 54%(430건, 총 791건 중)의 원인이었다. 이 제품들은 의료 제품이었지만, 실링이 형성되는 실패 지점은 식품 및 화장품 파우치에서도 같다.
5단계: 상단 충전선 위에 헤드스페이스 확보
헤드스페이스는 제품 상단과 최종 상단 실링 안쪽 가장자리 사이의 투명한 필름 영역이다. 이 영역은 제품이 실링 조에 닿지 않게 한다. 분말에서 가장 중요하다. Bamps 외 연구진이 수행한 2019년 박리 시험 연구에서는 실링 부위의 분말 오염이 실런트에 따라 최적화된 실링 강도를 약 16–79% 떨어뜨리는 것으로 나타났다. CFIA 매뉴얼은 액체에 대한 관련 문제도 지적한다. 밀봉 전 과도한 진공은 제품을 실링 영역으로 끌어당길 수 있다. 헤드스페이스는 충전 방식에 맞춰 잡아라. 오거로 충전하는 미세 분말은 과립보다 먼지가 많이 날리고, 손으로 충전하는 파우치는 입구를 평평하게 잡을 손가락 공간이 필요하다. 헤드스페이스를 외관만 보고 정하지 마라. 여유 공간이 과하면 고급 제품도 충전이 부족해 보인다.
6단계: 개봉 노치 및 지퍼 배치
개봉 노치는 측면 실링에 위치한다. 충전선 위에 있어야 소비자가 제품을 찢고 들어가지 않으며, 상단 실링 아래에 있어야 한다. 파우치에 지퍼가 있다면 노치는 지퍼 위에 있어야 한다. 재밀봉 스트립 아래에 개봉선이 있으면 지퍼가 쓸모없어지기 때문이다. 실링 설계는 노치 위치만큼 개봉력에도 영향을 준다. FDA 부작용 보고서에서는 하루 약 400개의 시약 카드 파우치를 여는 고객이 직원들의 팔뚝 부상을 보고했는데, 조사는 그 원인을 개봉이 어려운 파우치[7] 의 설계 문제로 규명했다. 원인은 톱니형 개봉 노치와 리브 세 개짜리 측면 실링의 조합이었으며, 사용자들은 노치가 하나인 리브 두 개짜리 실링이 더 쉽게 열린다고 느꼈다. 노치를 명시할 때는 도면(다이라인)에서 상단 가장자리부터의 높이를 표시하고, 노치 영역이 헤드스페이스와 겹치면 길이를 추가하라.
7단계: 걸이 구멍용 헤더 추가
파우치를 걸이에 걸 예정이라면 상단 실링 위에 헤더를 추가하라. 컨버터의 공개된 치수 가이드라인은 유로 슬롯이나 원형 구멍의 경우 이를 1 to 1.5인치(약 25–40 mm)로 제시한다. 구멍 형태와 소매용 걸이에 필요한 플랫 필름의 양에 따라 달라진다. 헤더가 없으면 펀치가 실링이나 제품 영역에 닿는다. 유로 슬롯은 작은 원형 구멍보다 헤더 높이가 더 많이 필요하다. 헤더는 순수한 추가 길이이므로, 카턴이나 메일러에 담겨 출하되는 파우치에는 헤더를 빼라.
8단계: 필름 면적 확인 후 충전 시험 실시
파우치 크기는 차단 성능도 결정한다. 다음 조건에서의 산소 투과율은 ASTM D3985[8] 는 제곱미터당 하루 기준으로 보고되므로, 제품에 도달하는 산소 총량은 필름 면적에 비례한다. 크기가 과한 파우치는 같은 필름 사양에서도 더 많은 산소를 들여보낸다. 아래 예제에서 이를 수치로 계산한다.
작은 파우치는 제품 대비 필름 비율도 높아, 식품 접촉 적합성 평가에서 중요해진다. 미국에서 식품에 닿는 실런트 층은 보통 폴리올레핀이며, 다음 조항의 적용을 받는다: 21 CFR §177.1520[9], 해당 조항의 조건에 따라 사용된다. EU에서는 규정(EU) No 10/2011[10] 은 전체 이행량을 10 mg로 제한하며, 이 기준은 식품 접촉 표면 dm²당 적용된다. 30 g 샘플 사셰는 그램당 필름 면적이 가족용 포장보다 몇 배 많을 수 있으므로, 공급업체에 이행 시험이 실제 파우치 크기와 식품 유형을 반영하는지 확인하라. 어떤 문서를 요청할지는 제품 페이지에서 설명하며, 이 가이드는 치수 측면만 다룬다.
마지막으로, 계산된 크기와 그 앞뒤로 한 단계씩 차이 나는 규격의 무지 또는 평범한 파우치를 주문하라. 실제 라인이나 실제 수작업 충전 방식으로 충전하고 밀봉한 뒤 네 가지를 확인하라. 제품이 노치 아래에 위치하는지, 실링 영역이 눈에 띄게 깨끗한지, 충전된 파우치가 카턴이나 메일러에 맞는지, 그리고 침하를 모사한 흔들기 시험 후 여유 공간이 허용 가능해 보이는지 확인한다.
작업 예제: 분말용 플랫 파우치 치수(30 g)
이 예제는 계산 과정을 보여 주기 위한 예시 값을 사용한다. 각 값을 자신의 측정값으로 바꾸어라.
충전 부피. 30 g, 느슨한 벌크 밀도 0.45 g/mL 기준 = 약 67 mL.
내부 폭. 충전기의 노즐과 입구 개구부를 고려하면 내부 폭은 80 mm가 적당하다.
내부 길이. 바닥 실링과 상단 실링 안쪽 가장자리 사이를 115 mm로 잡는다(헤드스페이스 포함). l/w = 1.44일 때 V_max ≈ 80³ × [0.458 − 0.137] ≈ 164 mL이다. 67 mL 충전량은 이 상한의 약 41%로, 40–60% 시작 범위 안에 든다.
폭 여유분. 측면 실링 2개, 각 가정 폭 8 mm: 80 + 16 = 외부 폭 96 mm.
길이 여유분. 바닥 실링 8 mm + 내부 115 mm + 상단 실링 8 mm = 외부 길이 131 mm. 파우치를 걸어 진열한다면 30 mm 헤더를 추가하라. 이 경우 외부 길이는 161 mm다.
면적 확인. 96 × 131 mm 크기의 파우치는 양면을 합쳐 약 0.025 m²의 필름을 쓴다. ‘대충 맞는’ 기성 규격 110 × 150 mm를 고르면 이 값은 약 0.033 m²로 늘어나며, 필름 면적이 약 31% 더 많아지고, 같은 필름 OTR에서는 산소 유입도 약 31% 더 많아진다.
최종 사양은 다음과 같다: 외부 96 mm W × 131 mm L, 실링 폭 8 mm, 개봉 노치는 측면 실링에서 충전선과 상단 실링 사이에 배치하고 상단에서 개봉하도록 한다. 컨버터가 추측 없이 견적을 낼 수 있는 브리프가 바로 이런 것이다.
플랫 파우치 크기 산정 방법 비교
방법
의존하는 입력값
실패하는 지점
가장 적합한 용도
눈대중으로 기성 규격 고르기
육안 추정과 책상 위 샘플
밀도, 침하, 헤드스페이스를 무시하며, 흔히 과대 규격이 되어 느슨한 충전과 추가 필름 면적을 남긴다.
아주 초기의 무드보드용으로만
경쟁사 파우치 복제하기
자로 잰 파우치 치수
그들의 제품 밀도, 충전 방식, 실링 폭은 귀사와 다르다.
대략적인 기준점
부피로부터 계산 (이 가이드)
벌크 밀도, 노즐 크기, 실링 폭, 노치 및 헤더 필요 여부
용량 공식은 근사치이며, 실제 충전 거동은 여전히 달라진다.
견적 가능한 사양서 작성
계산 후 충전 시험
위 모든 방법에 실물 프로토타입 추가
짧은 샘플링 한 차례의 비용이 든다
자동화 라인에 투입되거나 소매 유통되는 모든 제품
계산 방법으로 근거 있는 규격에 도달할 수 있으며, 시험은 인쇄판을 만들거나 대량 디지털 인쇄로 규격을 확정하기 전에 이를 확인해 준다.
자주 묻는 질문
자주 묻는 질문: 플랫 파우치에는 얼마나 담기나?
내부 치수와 제품 밀도에 따라 달라진다. 종이봉투 근사식에 따르면 내부 폭 w인 정사각형 파우치의 이론적 상한은 약 0.19 × w³이다. 내부 치수가 80 × 115 mm인 파우치는 약 164 mL에서 상한에 도달한다. 평평하게 눕혀 두는 분말 포장이라면 이 상한의 약 40–60%를 충전 목표로 잡고, 충전 시험으로 확인하라. 그램 단위로 환산하는 것은 제품의 벌크 밀도를 측정한 뒤에만 하라.
자주 묻는 질문: 플랫 파우치의 폭과 길이는 안쪽 치수인가, 바깥쪽 치수인가?
컨버터는 보통 외부 치수를 가장자리에서 가장자리까지, 가로 × 세로로 표기한다. 계산은 내부 치수에서 시작해 실링 폭, 헤드스페이스, 노치 영역, 헤더를 더해야 한다. 브리프에 두 가지를 모두 명시하고, 가정한 실링 폭도 함께 적어 아무도 실링을 두 번 빼지 않도록 하라.
자주 묻는 질문: 파우치 크기 산정 시 실링 폭 여유분은 얼마로 잡아야 하나?
공급업체의 실링 턱이 실제로 만들 수 있는 공칭 폭을 쓰되, 보통 5–10 mm 범위에서 고르고, 모든 실링 가장자리에 더한다. 양쪽 측면, 바닥, 충전 후 상단 실링이 해당된다. 공개된 합격 하한은 훨씬 좁다. 예를 들어 DLA PCR-G-003B의 1/16인치 최소 유효 실링 폭과 CFIA 레토르트 파우치 매뉴얼의 3 mm 잔여 실링 기준이 그렇다. 따라서 이보다 훨씬 넉넉하게 설계하라.
자주 묻는 질문: 분말에 가장 적합한 플랫 파우치 치수는?
분말은 고형물보다 헤드스페이스가 더 필요하다. 실링 부위의 분진이 실링을 약하게 만들기 때문이다. 2019년 박리 시험 연구 하나는 강도 손실을 약 16–79%로 측정했다. 내부 폭은 오거나 깔때기가 들어갈 수 있도록 잡고, 충전량은 상단 실링에서 충분히 떨어지게 하며, 탭 밀도를 확인해 배송 후 파우치가 반쯤 비어 보이지 않도록 하라.
자주 묻는 질문: 걸이 구멍에는 추가 길이가 얼마나 필요한가?
컨버터의 치수 가이드라인은 원형 구멍이나 유로 슬롯용으로 상단 실링 위에 약 25–40 mm(1–1.5인치)의 헤더를 두는 것이 일반적이다. 파우치를 카턴 안에 넣어 출하한다면 헤더는 생략하라. 용량은 늘지 않으면서 필름만 추가되기 때문이다.
자주 묻는 질문: 그냥 표준 기성 규격을 써도 되나?
계산된 크기가 기성 규격과 우연히 일치한다면 써도 된다. 가장 가까운 기성 규격이 훨씬 크다면, 추가 필름 비용을 내고, 추가된 면적을 통해 더 많은 산소 유입을 감수하며, 눈에 보이는 여유 공간이 생길 위험을 안게 된다. 먼저 계산하고, 그다음 사용 가능한 규격과 비교하라.
핵심 요약
플랫 파우치가 파우치 물량의 대부분을 차지하므로 기성 규격은 어디서나 볼 수 있지만, 그것은 귀사의 제품에 맞춰 설계된 것이 아니다 — 620.5십억 개 파우치 중 약 사분의 삼, 2024년 기준 (출처)
공개된 실링 합격 하한선은 좁으므로, 실링은 그보다 훨씬 넉넉하게 설계하라 — 미국 전투식량 포장 규격 하나의 1/16인치 최소 유효 실링 및 인치당 평균 강도 6 lb (출처)
박리 후 잔여 실링 폭은 등급별로 평가되는 결함이다 — 3 mm 미만이면 심각한 결함으로 본다 (출처)
대부분의 실링 무결성 리콜을 일으키는 것은 필름 핀홀이 아니라 실링 형성 불량이다 — 리콜된 제품 식별자 가운데 54%건(총 791건 중)이 불완전하거나 결함 있는 실링을 원인으로 명시했다 (출처)
OTR은 단위 면적당 측정되므로, 과대 규격은 차단성 노출을 늘린다 — 예제의 과대 규격 옵션에서 필름 면적이 약 31% 더 많음 (출처)
실링 영역은 필름 비용에서 실제로 큰 비중을 차지한다 — 실링 하나를 뺀 결과 재료가 약 10% 절감되었으며, 이는 1999년 특허 설계 기준이다 (출처)
견적 요청 전 확인 사항
치수 산정은 당신만 제공할 수 있는 브리프 항목이다. 제품의 밀도, 충전 방식, 파우치의 출하 또는 진열 방식은 당신만 알고 있기 때문이다. 컨버터에게는 네 가지 수치를 전달하라. 충전 부피, 내부 폭과 길이, 가정한 실링 폭, 그리고 헤더 높이(있는 경우)다. 상단 가장자리에서 표시한 개봉 노치 위치도 함께 알려라. 이 정보가 있으면 소재 선택, 문서, 주문 절차가 빠르게 진행될 수 있다. 이후 단계는 저희 맞춤형 3면 실링 플랫 파우치 페이지에서 다루며, 이 페이지에서는 견적 요청에 바로 쓸 수 있는 브리프를 보내는 방법도 설명한다.
각주
Smithers, “Innovation and sustainability drive growth in pouches,” 2024년 유월, 다음 자료 인용: The Future of Pouch Packaging to 2029. smithers.com↩
캐나다 식품검사청(Canadian Food Inspection Agency), Flexible Retort Pouch Defects Manual, §2.4.1 사전 성형 파우치 및 결함 분류. inspection.canada.ca↩


 블로그 PDF (오프라인용)


소셜 로그인을 위해 아래 정보가 필요합니다
로그인
새 계정 만들기